
 | |
工位式定点焊机

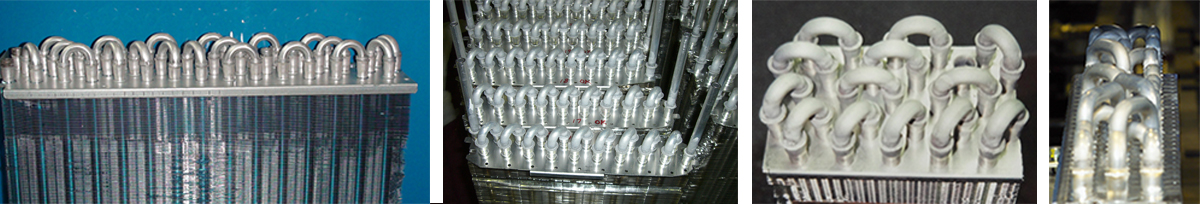
该类焊机为直线式结构,由机架、驱动、火排燃烧机构等机构组成,底部输送线可有客户自行配套。适用于定点加热两器铝管、铝弯头和焊环,使焊环熔化并均匀填塞铝管和铝弯头的缝隙,实现
两器的自动焊接。燃气,氧气,氮气,通过大进智能流量控制器FLOTRON /质量流量控制器 MFC实现对气体流量的精确控制,确保焊接温度稳定及质量可靠。
此类焊机改变了传统简单流水线式的焊接方式,在产品的焊接过程中,将火排喷管的位置分为预热和焊接两段分别对应热交换器上U型管的不同位置,实现最佳的焊接效果。
火排位置可以在焊接过程中的“预热”和“焊接”两个阶段进行上下自动调整,保证焊料更好的渗透进焊缝中以及更灵活地应对不同直径的U型管工件,从而使火焰加热位置更精确、加热区域的
热分布更均匀。与传统直列式焊机相比,单个焊点的不良率控制由100ppm降为50ppm,整件不良率由3000ppm降到1200ppm以内。
 |
|
|